
Удлинитель вала электродвигателя: как нарастить привод своими руками
Способы наращивания и типы конструкций

Когда штатной длины хвостовика не хватает для соединения с рабочим механизмом, применяют удлинитель вала электродвигателя. По сути, это промежуточный элемент, который передает крутящий момент и компенсирует расстояние. Методы реализации различаются по жесткости и способу фиксации.
- Жесткая муфта — фланцевое или втулочное соединение на шпонке. Подходит для точной соосности.
- Переходной вал — цельная деталь, которая крепится через конусное или шлицевое сопряжение.
- Компенсирующая вставка — вариант с упругим элементом для гашения вибраций.
Выбор зависит от нагрузки и частоты вращения. Для высокооборотных агрегатов чаще берут цельные переходники, для тяжелых условий — разъемные конструкции.
Муфтовое соединение: простое и надежное
Когда нужно состыковать два агрегата без жесткой фиксации, на помощь приходит муфта. Она компенсирует незначительные перекосы и гасит вибрацию, продлевая ресурс подшипников. Монтаж не требует точной подгонки — достаточно выставить соосность в пределах допуска. Для передачи крутящего момента подходят упругие, зубчатые или цепные варианты. Это практичное решение, когда прямая установка невозможна, а сварка или наплавка нежелательны.
Фланцевое удлинение: для высоких нагрузок
Когда крутящий момент передаётся через муфту с перекосом, а опоры не справляются, применяют фланцевое удлинение вала электродвигателя. Это жёсткая вставка, которая берёт на себя радиальную нагрузку, разгружая подшипники агрегата.
Конструктивно это стальной диск с центрирующим буртом, притянутый к торцу ротора болтами. Передача усилия идёт через штифты или призонные пальцы, исключая люфт. Для монтажа не нужна расточка — достаточно выставить соосность по индикатору.
Вариант оправдан для шнеков, дробилок, насосов, где вибрации разрушают шпоночные соединения. Ресурс такой оснастки выше, чем у шлицевой, а ремонт сводится к замене крепежа.
Переходная втулка и шпоночный паз

Стыковка насадного элемента с удлинённым хвостовиком обычно выполняется через промежуточную деталь — втулку. Она компенсирует разницу в диаметрах и защищает посадочную поверхность от износа. Для передачи крутящего момента в конструкции предусмотрен паз под шпонку. Его нарезают на самом валу или во втулке, в зависимости от типа посадки. Важно, чтобы канавка была выполнена строго по центру, иначе возникнет биение. При монтаже проверяют совпадение шпоночных канавок обеих деталей, иначе соединение быстро разобьёт.
Как нарастить вал электродвигателя своими руками
Если ось ротора оказалась короткой или повреждена, не обязательно менять агрегат целиком. Вопрос, как нарастить вал электродвигателя, решается установкой промежуточной втулки или приваркой дополнительного хвостовика. Для начала измерьте посадочный диаметр и длину имеющейся шейки — от этого зависит выбор способа.
- При небольшом дефиците длины (до 50 мм) используют стальную гильзу с шпоночным пазом, фиксируемую болтом.
- Для серьёзного удлинения лучше проточить новую деталь из круга стали 45 и соединить её с родной частью сваркой в замок.
После механической обработки обязательна балансировка — иначе появятся вибрации. Проверьте соосность индикатором: биение не должно превышать 0,05 мм.
Подготовка: демонтаж и проверка биений
Перед установкой насадки старый элемент снимают съемником, предварительно открутив крепежный винт. Затем проверяют торцевое и радиальное биение посадочной шейки индикатором часового типа — допустимый показатель для стандартных моделей не превышает 0,05 мм. Если значение выше, необходима проточка или замена детали.
Токарная обработка и запрессовка
Изготовление переходной детали начинается с подбора заготовки, чаще всего из стали 45 или 40Х. На токарном станке протачивают посадочные шейки под подшипник и вал, выдерживая допуски посадки. Затем деталь нагревают до 120–150 °C и напрессовывают на вал. После остывания проверяют биение индикатором — оно не должно превышать 0,05 мм.
Сварка и последующая проточка

Соединение деталей сваркой — распространённый метод наращивания хвостовика, но он требует последующей механической обработки. После приварки встык на торце часто образуется утолщение — грат, который необходимо удалить. Проточка выполняется на токарном станке, чтобы выровнять геометрию и добиться нужного диаметра. Важно проверить соосность: биение не должно превышать 0,05 мм, иначе возникнет вибрация. Для контроля используют индикатор часового типа. Термообработка зоны шва снимает внутренние напряжения, что снижает риск деформации при нагрузках.
Расчет и чертежи удлинителя
Проектирование начинается с определения посадочных размеров. Ключевые параметры — диаметр вала, длина шпоночного паза и тип соединения. Для расчета крутящего момента используют формулу M = P × 9550 / n, где P — мощность в кВт, n — частота вращения. Чертеж обязательно включает допуски на посадку (H7/k6) и параметры шероховатости Ra 1,25. При длине консоли свыше 300 мм потребуется проверка на критическую частоту вращения.
Типовые решения для соединения:
- Шпоночное — простое, но ослабляет сечение
- Шлицевое — передает больший момент
- Коническое — удобно при частых демонтажах

Click here to preview your posts with PRO themes ››
На эскизе указывают фаски, галтели и центровочные отверстия. Для точного расчета прогиба удобно пользоваться методиками из справочника Анурьева.
Допуски и посадки при соединении
Точность подгонки сопрягаемых поверхностей определяет ресурс всей сборки. Для неподвижного соединения обычно выбирают переходные посадки, например H7/k6 или H7/js6, которые обеспечивают лёгкий монтаж без риска проворота детали под нагрузкой. При шпоночном или шлицевом варианте передачи крутящего момента допуски на паз и шпонку регламентируются стандартами, чтобы избежать люфта и ударных нагрузок. Перед запрессовкой стоит проверить соосность отверстий и биение посадочного места — отклонение более 0,05 мм создаст вибрацию на высоких оборотах.
Балансировка и центровка узла

После установки проставки обязательна проверка соосности. Несоосность выше 0,05 мм провоцирует вибрацию и быстрый износ подшипников. Для контроля используют лазерные системы или классические индикаторы часового типа. Балансировку выполняют на станке, если масса детали превышает 10% от веса ротора. Дисбаланс устраняют сверлением корректирующих отверстий или установкой грузиков. Процедура обязательна для скоростных агрегатов свыше 1500 об/мин.
Особенности удлинения вала двигателя Лифан
Для агрегатов Lifan, где штатный хвостовик коротковат, применяется удлинитель вала двигателя — переходная муфта или втулка с посадочным отверстием. Часто встаёт вопрос, как удлинить вал двигателя лифан без потери соосности. Решение зависит от типа посадки: шпоночной или шлицевой.
- Для шпоночных моделей подбирают стальную втулку с пазом и фиксируют её болтом.
- Для шлицевых — используют переходник с внутренним профилем.
Точность расточки здесь критична: биение более 0,05 мм вызывает вибрацию. Перед монтажом проверяют торцевое биение индикатором.
Специфика посадки на конус и шпонку
Посадочный узел на конической поверхности требует иного подхода, нежели цилиндрический. Здесь важна не просто геометрия, а сила трения, возникающая при запрессовке. Угол конуса обычно составляет 1:10 — этого достаточно для надежного сцепления без дополнительных фиксаторов.
Шпоночное соединение, в свою очередь, работает на срез и смятие. Для него критична точность паза: отклонение в несколько сотых миллиметра приводит к биению. На практике часто комбинируют оба способа — конус задает центровку, а шпонка передает крутящий момент.
При монтаже обращают внимание на состояние поверхностей — заусенцы и следы коррозии недопустимы. Перед сборкой конусные части пришабривают по краске, добиваясь пятна контакта не менее 75% площади.
Подбор комплектующих для мотоблоков
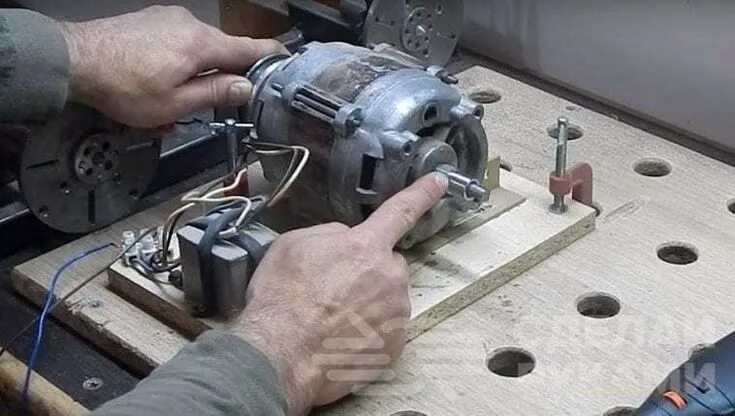
При оснащении мотоблока удлиняющей втулкой важно сверить посадочный диаметр и длину шпонки. Чаще всего встречаются агрегаты с выходным концом 25 мм, но у тяжёлых моделей бывает и 30 мм. Стоит проверить, совпадает ли резьба на конце — метрическая или дюймовая. Для точности измерьте штангенциркулем и длину самой втулки, чтобы она не создавала лишнюю нагрузку на подшипники.
Как удлинить привод
Вопрос, как удлинить привод, обычно решается двумя путями: установкой промежуточной муфты или применением готового переходного элемента. Первый вариант подходит для жесткого соединения двух полуосей, второй — когда нужна точная посадка на шпонку.
Адаптеры различаются по материалу и классу точности. Стальные модели выдерживают высокий крутящий момент, алюминиевые легче, но уступают в износостойкости. Для агрегатов с частотным регулированием лучше брать изделия с балансировкой.
- Проверьте соосность перед монтажом — перекос вызывает биение.
- Учитывайте длину: каждый лишний сантиметр увеличивает нагрузку на подшипники.
- Для тяжелых условий берите составные конструкции с фиксацией болтами.
Промежуточный вал и карданная передача
Когда соосность агрегатов нарушена или расстояние между ними велико, на помощь приходит карданная передача. Она компенсирует перекосы и гасит вибрации, передавая крутящий момент через промежуточный вал. Такая схема часто встречается в сельхозтехнике и на насосных станциях.
Для соединения обычно применяют:
- шарниры неравных угловых скоростей;
- упругие муфты;
- телескопические шлицевые соединения.
Монтаж требует точной балансировки, иначе появляется биение, разрушающее подшипники.
Жесткая муфта против проскальзывания
Когда нужно передать крутящий момент без потерь, на помощь приходит жёсткая муфта. Она исключает даже малейшую пробуксовку, в отличие от фрикционных аналогов. Такое соединение — это монолитная конструкция, где обе половины стянуты болтами или шпонками. Подобное решение оправдано на высоких нагрузках, где важна точность позиционирования. Однако помните: она не прощает несоосности, поэтому требует идеальной центровки.
Типичные ошибки и контроль качества

Чаще всего проблемы возникают из-за небрежной посадки детали на шпонку или грубой обработки посадочного диаметра. Это ведёт к биению и вибрации, которые быстро убивают подшипники. Перед монтажом обязательно проверяют соосность и зазор соединения индикатором часового типа. Допустимое радиальное биение — не более 0,05 мм, иначе узел будет «гулять».
Контроль качества включает несколько этапов:
- Проверку геометрии и твёрдости материала.
- Балансировку собранного узла на стенде.
- Тестовый прогон под нагрузкой для замера температуры.
Если после установки появляется посторонний шум или нагрев — это повод перепроверить крепёж и центровку. Не стоит игнорировать даже лёгкое отклонение, иначе ремонт обойдётся дороже, чем новая деталь.
Проверка соосности и вибрации после монтажа
После установки удлинителя обязательна проверка. Сначала контролируют соосность соединяемых агрегатов индикатором часового типа — допустимое смещение обычно не превышает 0,05 мм. Затем прогоняют механизм на холостом ходу, замеряя вибрацию на опорах подшипников. Нормы зависят от класса точности и частоты вращения, поэтому сверяйтесь с паспортом машины. Если показатели выше допустимых, причину ищут в перекосе или дисбалансе сборки.
Устранение люфта и защита от коррозии
При монтаже переходной муфты часто возникает биение. Проверяется индикатором: допустимый разброс — не более 0,05 мм на 100 мм длины. Если показатель выше, необходима проточка посадочного места.
Для защиты стыка от ржавчины применяют:
- цинковый грунт на торцевой части;
- пластичную смазку типа «Шрус» перед запрессовкой;
- герметик для шпоночного паза.
После сборки рекомендуется контрольная обкатка на холостом ходу в течение 15 минут.


