
Быстрозажимная струбцина для сварки своими руками: 5 схем
Зачем нужна быстрозажимная струбцина для сварки

Собрать быстрозажимную струбцину для сварки своими руками — задача, которая решает вечную проблему фиксации деталей. Без надежного прижима металл «гуляет» при нагреве, шов получается кривым, а работа превращается в мучение. Покупные аналоги стоят дорого, а самодельный вариант обходится в копейки.
Главные преимущества такого инструмента:
- мгновенный зажим одной рукой — не нужно крутить винт;
- усилие прижатия до 200–300 кг при компактных размерах;
- возможность работать с профилем, уголком и листовым металлом.
В отличие от обычных винтовых моделей, здесь нет люфта и перекоса — губки фиксируются жестко, что критично для точной сборки конструкций.
Преимущества самодельного зажима перед магазинным
Собственноручно собранный прижимной механизм обходится в разы дешевле заводского аналога. Магазинные варианты часто грешат люфтом в направляющей и хрупким пластиком в корпусе. Домашняя конструкция из профильной трубы и шпильки лишена этих недостатков: она жестче, а ремонт сводится к замене болта. К тому же вы подгоняете размер губок под конкретные задачи, чего не предложит ни один серийный образец. Это не экономия ради экономии, а осознанный выбор в пользу надежности.
Какие задачи решает струбцина при сварочных работах
При сварке металлических деталей критически важна неподвижность заготовок. Любое смещение кромки приводит к браку шва или деформации конструкции. Ручная фиксация здесь не подходит — руки сварщика должны быть свободны, а деталь — плотно прижата к основанию.
Основные функции приспособления:
- удержание листов и профилей в заданном положении до полного остывания шва;
- стягивание кромок для устранения зазора перед наложением шва;
- прижим элементов к столу или кондуктору для предотвращения коробления.
Без надёжного зажима сложно добиться точной геометрии рамы или каркаса. Особенно это заметно при работе с тонкостенными трубами — они «гуляют» даже от незначительного нагрева. Хорошая струбцина экономит время: не нужно ждать, пока помощник подержит уголок, и переделывать кривой шов.
Конструкция и принцип работы быстрозажимного механизма
Сердце устройства — рычажная система с эксцентриком. При опускании рукоятки кулачок проворачивается и прижимает подвижную губку к детали. Усилие передаётся через стальной шток, а фиксация происходит за счёт «мёртвой точки» — когда ось рычага проходит нижнее положение. Снятие усилия происходит мгновенно, достаточно дёрнуть рукоять вверх. В отличие от винтовых аналогов, здесь нет вращающихся элементов, поэтому зажим выполняется одним движением за секунду. Точность хода регулируется длиной тяги и профилем кулачка.
Устройство эксцентрикового зажима: кулачок, рукоятка, станина
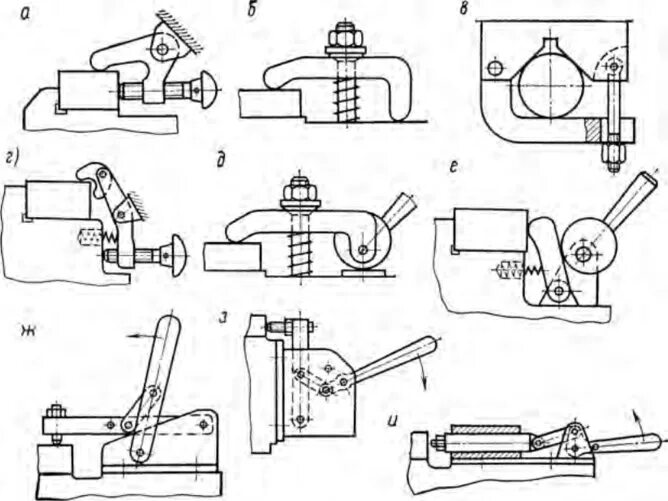
Сердце механизма — эксцентриковый кулачок. Это диск со смещённой осью вращения: при повороте рукоятки он давит на прижимную планку, фиксируя деталь. Ход у такого элемента небольшой — всего несколько миллиметров, но усилие получается значительным.
Рукоятка служит рычагом: чем она длиннее, тем меньшее усилие требуется прикладывать мастеру. Станина выполняет роль несущей рамы, воспринимая все нагрузки. Обычно её варят из профильной трубы или швеллера, а кулачок вытачивают из стали с последующей закалкой.
Как рассчитать ход губок и усилие прижатия для сварки
Для надежной фиксации деталей важен не только зажимной механизм, но и его параметры. Ход губок определяет, какой диапазон толщин вы сможете обрабатывать. Обычно для домашней мастерской достаточно 50–80 мм, чтобы работать с профильной трубой и листовым металлом.
Усилие прижатия зависит от типа работ:
- Точечная сварка — от 50 до 100 кг.
- Сварка длинных швов — от 150 до 300 кг.
- Фиксация массивных конструкций — от 400 кг.
Для расчета можно использовать простую формулу: F = P × S, где P — давление в системе (для винтовых моделей — усилие на рукоятке), а S — площадь контакта. На практике проще ориентироваться на толщину металла: чем она больше, тем мощнее нужен прижим.
Чертежи и размеры самодельной струбцины
Прежде чем браться за металл, стоит определиться с геометрией. Для большинства сварочных работ достаточно конструкции с ходом губки 60–80 мм и глубиной зева около 50 мм. Именно такие параметры позволяют уверенно фиксировать листы толщиной до 5 мм и профильные трубы.
Вот ориентировочная таблица для расчёта деталей:
| Элемент | Рекомендуемый размер, мм |
|---|---|
| Длина губок | 120–150 |
| Ширина губок | 25–30 |
| Толщина металла губок | 8–10 |
| Ход подвижной части | 60–80 |
| Диаметр оси | 10–12 |
На чертеже обязательно предусмотрите место под пружину возврата — обычно это отверстие или проточка на направляющей. Если планируете работать с толстым металлом, увеличьте толщину губок до 12 мм, но тогда понадобится более мощный рычаг.
Габариты деталей для струбцины под сварочный стол

Размеры элементов зависят от того, какой диапазон толщин заготовок вы планируете сжимать. Для большинства бытовых задач достаточно рабочего хода в 60–80 мм.
- Губка неподвижная — 50×60 мм, толщина 8–10 мм.
- Подвижная часть — 50×70 мм, толщина 10 мм.
- Направляющая труба или пруток — Ø 12–14 мм, длина 250–300 мм.
- Рычаг прижима — 120–150 мм, чтобы усилия ладони хватало для фиксации.
Точные цифры подгоняются под профиль вашего стола. Главное — оставить запас по длине направляющей, иначе конструкция упрётся в край столешницы при монтаже.
Схема сборки из профильной трубы и листового металла
Каркас изделия удобно варить из профтрубы 20×20 мм с толщиной стенки 2 мм. Из листа 4 мм вырезаются губки и опорная пятка. Порядок действий:
- Нарезать заготовки: две стойки по 250 мм, основание 300 мм.
- Приварить неподвижную губку к торцу профиля.
- Собрать подвижный узел на направляющей из прутка 12 мм.

Click here to preview your posts with PRO themes ››
Для фиксации хомута понадобится пружина и рычаг с эксцентриком. Сварку вести прихватками, чтобы избежать увода геометрии.
Материалы и инструменты для изготовления
Для сборки понадобится стальная полоса толщиной 4–5 мм, пара уголков и резьбовая шпилька М10. Из инструментов — болгарка с отрезным кругом, дрель со свёрлами по металлу и метчик для нарезания резьбы. Сварочный аппарат обязателен, но можно обойтись и без него, если соединить детали на заклёпках. Не забудьте про тиски и напильник для доводки кромок.
Какую сталь выбрать для губок и кулачка
Для губок лучше взять инструментальную сталь типа 9ХС или У8А — они держат кромку и не разбиваются при ударах. Кулачок можно сделать из той же марки, но после закалки до 45–50 HRC. Если под рукой только обычный конструкционный металл, например Ст45, его придётся цементовать или просто чаще подтачивать. Нержавейка для этих целей подходит хуже: она вязкая и быстро деформируется под нагрузкой.
Необходимый набор слесарного инструмента и сварки

Для сборки приспособления понадобится минимальный комплект, который найдётся в любой мастерской. Из электрики — обычная болгарка с отрезным кругом по металлу и дрель со свёрлами. Для подгонки деталей пригодится напильник или шлифовальная насадка.
Из ручного инвентаря подготовьте:
- слесарные тиски или струбцины для фиксации заготовок;
- молоток, кернер и разметочный инструмент;
- метчик с плашкой для нарезания резьбы;
- угольник и рулетку для контроля геометрии.
Сварочный аппарат подойдёт любой — инвертор или полуавтомат. Электроды выбирайте диаметром 2–3 мм, чтобы не прожечь тонкий металл. Не забудьте про средства защиты: маску «хамелеон», краги и плотную робу.
Пошаговая инструкция: как сделать быстрозажимную струбцину
Сборка начинается с подготовки стальной пластины 8 мм и резьбовой шпильки М10. Порядок действий:
- Разметьте и просверлите отверстия под направляющие втулки.
- Приварите губку к основанию, выдерживая прямой угол.
- Установите пружину на шток для автоматического отвода.
- Нарежьте резьбу в прижимной пятке под рукоятку.
Для фиксации заготовок разной толщины предусмотрите регулировочный винт. После сварки швы зачистите болгаркой, а подвижные части смажьте.
Изготовление корпуса и неподвижной губки
Для основы берут отрезок швеллера №10 или стальной трубы прямоугольного сечения 60×40 мм. Длина заготовки — 300–400 мм, этого хватает для большинства сварочных работ. На одном торце приваривают упорную пластину толщиной 10–12 мм, формируя неподвижную губку. Важно выдержать прямой угол между пластиной и направляющей, иначе деталь будет зажата с перекосом. Сварку ведут с двух сторон, проваривая корень шва. После остывания швы зачищают болгаркой, чтобы они не мешали движению подвижной части.
Токарные работы: проточка эксцентрика и оси
Для изготовления кулачка берут пруток стали 45 диаметром 30 мм. Протачивают цилиндрическую заготовку, затем смещают центр на 4 мм и обрабатывают эксцентричную часть. Ось делают из калёного прутка 10 мм, шлифуют до посадки с натягом в рычаг. Точность сопряжения проверяют индикатором — биение не должно превышать 0,05 мм.
Сборка узла и установка возвратной пружины

Когда рычажный механизм готов, переходят к навеске пружины. Её задача — возвращать прижимную губку в исходное положение после каждого цикла. Обычно берут витую деталь из нержавейки или обычной стали диаметром 2–3 мм.
Порядок действий:
- Зацепите один конец за неподвижную часть рамы, второй — за подвижный шток.
- Отрегулируйте натяжение так, чтобы губка отходила плавно, без рывков.
- Проверьте ход: при сжатии рукоятки усилие должно быть равномерным.
Если пружина соскакивает, зафиксируйте её концы стопорными кольцами или надёжной обмоткой из проволоки. Слишком тугая натяжка создаст лишнее сопротивление при работе, слишком слабая — не обеспечит чёткого отскока.
Регулировка и доводка самодельного зажима
После сборки механизма проверьте плавность хода губок. Люфт в направляющих устраняется поджатием гаек или установкой шайб. Если ход тугой — обработайте трущиеся поверхности мелкой наждачкой и смажьте графитовой смазкой. При перекосе губок отрегулируйте прижимные винты. Для точной фиксации деталей под углом полезно нанести риски на основание. Проверьте усилие зажима на обрезке профиля — при проскальзывании увеличьте площадь контакта губок или замените их накладки на более цепкие.
Настройка зазора между губками под толщину металла
Перед фиксацией деталей проверьте, насколько свободно входит заготовка в зев. Если ход рычага слишком тугой или, наоборот, присутствует люфт, отрегулируйте положение подвижной планки. Обычно для этого ослабляют стопорный винт на направляющей штанге и сдвигают губку до нужного расстояния.
Для тонколистового проката (до 2 мм) достаточно минимального просвета, чтобы не деформировать кромку. Массивные профили требуют большего хода, иначе прижимная пятка не достанет до поверхности. После подгонки обязательно затяните фиксатор и проверьте параллельность плоскостей — перекос даст неравномерное усилие.
Устранение люфта и подгонка эксцентрика по месту

После сборки механизма нередко обнаруживается, что кулачок схватывает неплотно. Причина — износ оси или неточность посадки. Проверьте зазор: если он превышает 0,2 мм, это уже критично для удержания детали.
Подгонку выполняют в такой последовательности:
- Ослабьте стопорный винт на рукоятке.
- Сместите эксцентрик относительно оси вращения на 1–2 градуса.
- Затяните крепёж и проверьте ход прижимной губки.
Если люфт остался, замените втулку или ось. Иногда помогает накернить посадочное место и слегка развальцевать его. После регулировки обработайте трущиеся поверхности графитовой смазкой — это снизит износ и сделает ход плавнее.
Проверка струбцины в работе и типичные ошибки
Перед началом сварочных работ проверьте прижим на параллельность губок. Если деталь проскальзывает, подтяните эксцентрик или замените резиновую накладку. Частая ошибка — перекос из-за слабой затяжки винта фиксации.
- Используйте алюминиевые накладки для защиты заготовки.
- Контролируйте зазор между губками — он не должен превышать 2 мм.
При нагреве металла ослабляйте зажим, чтобы избежать деформации рамки.
Испытание на удержание листового проката при сварке
Проверка на деле — обязательный этап. Закрепите пару листов металла толщиной 2–3 мм и попробуйте сварить их внахлёст. Обратите внимание на смещение кромок: если заготовки «гуляют» от вибрации дуги, значит, прижимного усилия не хватает. Для точности можно использовать индикатор часового типа, фиксируя отклонение в сотых долях миллиметра.
- Тест на сдвиг: ударьте по зажатой детали молотком — она не должна сдвинуться.
- Термонагрузка: после короткого шва проверьте, не ослабла ли фиксация от нагрева.
Если конструкция держит надёжно, а губки не оставляют вмятин — изделие готово к работе.
Почему зажим проскальзывает и как это исправить
Самодельные приспособления часто грешат слабым удержанием деталей. Причина обычно кроется в геометрии губок или недостаточном усилии прижатия. Если поверхность заготовки гладкая, а контактная площадка узкая — сдвиг неизбежен.
Исправить ситуацию можно тремя способами:
- наклеить на губки полоски мелкой наждачной бумаги или куски резины;
- увеличить плечо рычага, удлинив рукоятку;
- сделать насечки на внутренней стороне губок — они врезаются в металл и фиксируют его.
Проверяйте усилие на практике: приложите усилие к заготовке, имитируя сварку. Если сдвиг остался — добавьте второй винт для поджима.


