
Закалка мягкого металла: как увеличить твердость арматуры
Способы упрочнения мягких сталей в домашних условиях

Вопрос, как закалить мягкий металл, обычно возникает при работе с низкоуглеродистыми марками — например, Ст3 или Ст10. Подобные сплавы плохо реагируют на нагрев и резкий сброс температуры, поэтому полная перекристаллизация им недоступна. Однако повысить твёрдость поверхности всё же реально.
Действенный вариант — химико-термическая обработка, а именно цементация. Суть метода сводится к насыщению поверхностного слоя углеродом при длительном нагреве в среде древесного угля или специальных паст. После такой выдержки деталь охлаждают в воде, получая твёрдую корку при вязкой сердцевине.
Альтернативный подход — наклёп. Холодная пластическая деформация (обжатие, обстукивание) уплотняет кристаллическую решётку, что даёт прирост прочности без термоциклов. Метод прост, но прирост твёрдости ограничен.
Для наглядности — сравнение подходов:
| Метод | Температура | Результат |
|---|---|---|
| Цементация | 900–950 °C | Твёрдый слой до 1,5 мм |
| Наклёп | Без нагрева | Поверхностное упрочнение |
Важно помнить: полную закалку мягких сортов провести не выйдет — для этого нужны легированные составы.
Термическая обработка: нагрев и резкий сброс температуры
Разобраться, как закалить арматуру, проще всего на примере классического цикла: разогрев до критической точки и мгновенное охлаждение. Для прутков из стали марок Ст3 или Ст5 ориентиром служит температура 900–930°C — до вишнёво-красного свечения. После выдержки (около 3–4 минут на каждые 10 мм сечения) деталь погружают в воду или масло. Резкий перепад создаёт мартенситную структуру, повышая твёрдость поверхности.
Однако у такого подхода есть нюансы:
- перегрев выше 950°C ведёт к росту зерна и хрупкости;
- недостаточный нагрев не даст нужной структурной перестройки;
- для легированных марок режим меняется — там нужен отпуск.
После резкого сброса температуры изделие становится твёрдым, но хрупким, поэтому обычно следует низкий отпуск при 150–200°C для снятия внутренних напряжений.
Химико-термическая цементация для низкоуглеродистых сплавов
Когда встаёт вопрос, как увеличить твердость металла с малым содержанием углерода, на помощь приходит цементация — насыщение поверхностного слоя углеродом при нагреве в карбюризаторе. Процесс длится от 8 до 12 часов при температуре 900–950 °C, после чего деталь подвергают закалке и низкому отпуску. Глубина слоя обычно составляет 0,5–2,0 мм.
Технология подходит для шестерён, валов и втулок, работающих на истирание. Основные этапы:
- подготовка поверхности — очистка и обезжиривание;
- укладка в ящик с древесным углём и активаторами (сода, барий);
- нагрев и выдержка в печи;
- охлаждение в воде или масле.
Твёрдость после обработки достигает 58–62 HRC, тогда как исходная — около 15–20 HRC. Важно помнить: сердцевина остаётся вязкой, что снижает хрупкость. Метод регламентирован ГОСТ 4543-71 для легированных и углеродистых сталей.
Наклёп и поверхностное пластическое деформирование
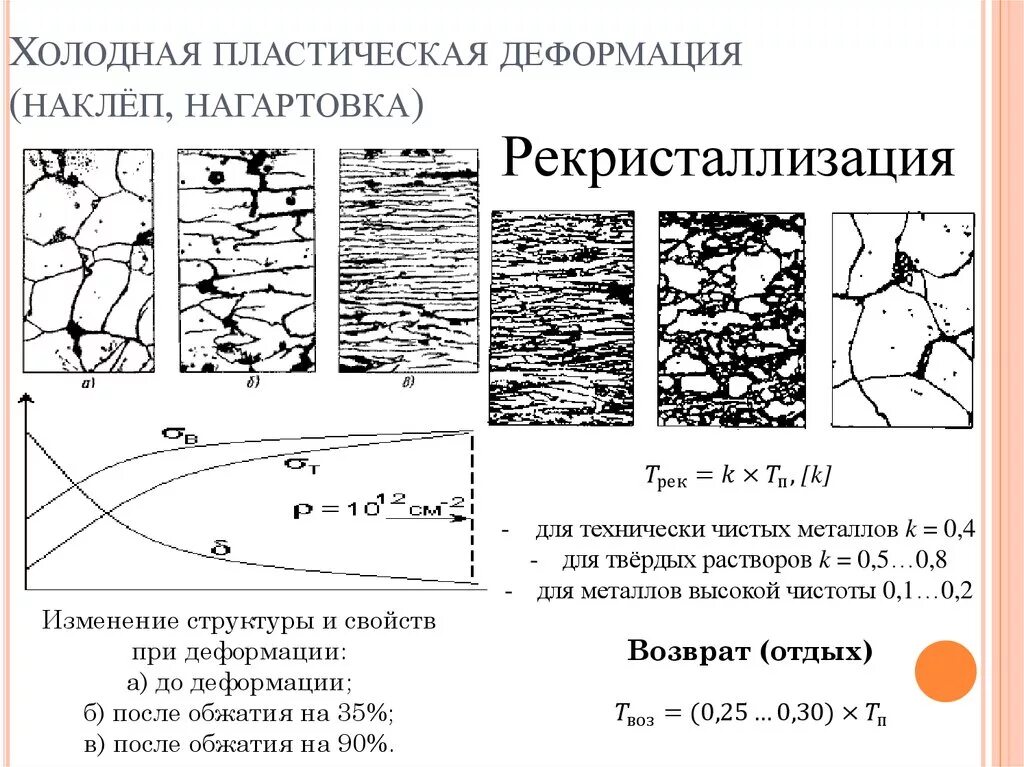
Упрочнение давлением — метод, при котором структура меняется без нагрева. Суть процесса: ударное или статическое воздействие создаёт в поверхностном слое сжимающие напряжения, повышая твёрдость и предел текучести. Такой подход особенно эффективен для цветных сплавов и низкоуглеродистых сталей.
Основные технологические приёмы:
- дробеструйная обработка — поток стальной или чугунной дроби бомбардирует деталь;
- алмазное выглаживание — скользящий индентор сглаживает микронеровности;
- чеканка — серия точечных ударов бойком по обрабатываемой зоне.
Глубина упрочнённого слоя обычно не превышает 0,3–0,5 мм, поэтому метод применяют для деталей, работающих на износ, а не на разрыв. После обработки поверхность становится более гладкой, что снижает коэффициент трения. Однако стоит помнить: при перегрузках возможна отслаивание наклёпанного слоя, поэтому режимы подбирают с запасом.
Технология закалки арматуры своими руками
Самостоятельное упрочнение прутков в домашней мастерской — процесс трудоёмкий, но выполнимый. Понадобится горн или самодельная печь, ёмкость с водой и маслом, а также щипцы с длинными рукоятками. Раскалите заготовку до вишнёво-красного свечения (примерно 900°C), выдержите пару минут и резко окуните в охлаждающую среду. После такой обработки сталь становится твёрже, но хрупкой — обязателен последующий отпуск при 200–300°C для снятия внутренних напряжений.
Выбор температуры нагрева и времени выдержки

Температурный режим и длительность прогрева определяют конечный результат. Для низкоуглеродистых сплавов ориентиром служит диапазон 750–900 °C, а для алюминиевых составов — около 350–400 °C. Выдержка рассчитывается примерно в одну минуту на миллиметр толщины заготовки, но точные цифры зависят от марки.

Click here to preview your posts with PRO themes ››
| Материал | Температура | Время |
|---|---|---|
| Сталь мягкая | 800–850 °C | 1 мин/мм |
| Алюминий | 350–400 °C | 30–40 мин |
Контролировать нагрев удобно по цвету каления: вишнёвый оттенок говорит о достижении нужного порога. Перегрев выше критической точки ведёт к росту зерна и хрупкости, поэтому спешка здесь неуместна.
Охлаждающие среды: вода, масло, полимерные растворы
Выбор закалочной жидкости определяет скорость отвода тепла и, как следствие, конечную твёрдость. Вода — самый агрессивный вариант: она создаёт высокое напряжение в детали, что чревато трещинами. Минеральное масло действует мягче, снижая риск деформаций, но требует тщательной очистки после процедуры. Полимерные составы занимают промежуточную позицию, позволяя регулировать интенсивность охлаждения добавлением концентрата. Для тонкостенных заготовок предпочтительны масляные ванны, для массивных — водные с подогревом до 30–40 °C.
Отпуск после закалки для снятия внутренних напряжений
Сразу после резкого охлаждения структура сплава остается в напряженном состоянии — это делает деталь хрупкой, склонной к трещинам. Чтобы исправить ситуацию, проводят низкий отпуск: нагрев до 150–200 °C с медленным остыванием на воздухе. Процедура снижает хрупкость, сохраняя твердость.
Для легированных марок режим подбирают индивидуально. Ориентировочные параметры:
- углеродистые стали — 180 °C, выдержка 1,5–2 часа;
- быстрорежущие — 560 °C (двойной отпуск);
- цветные сплавы — 120–150 °C.
Точный режим лучше сверять со справочником по термообработке конкретной марки.
Методы повышения твёрдости без нагрева
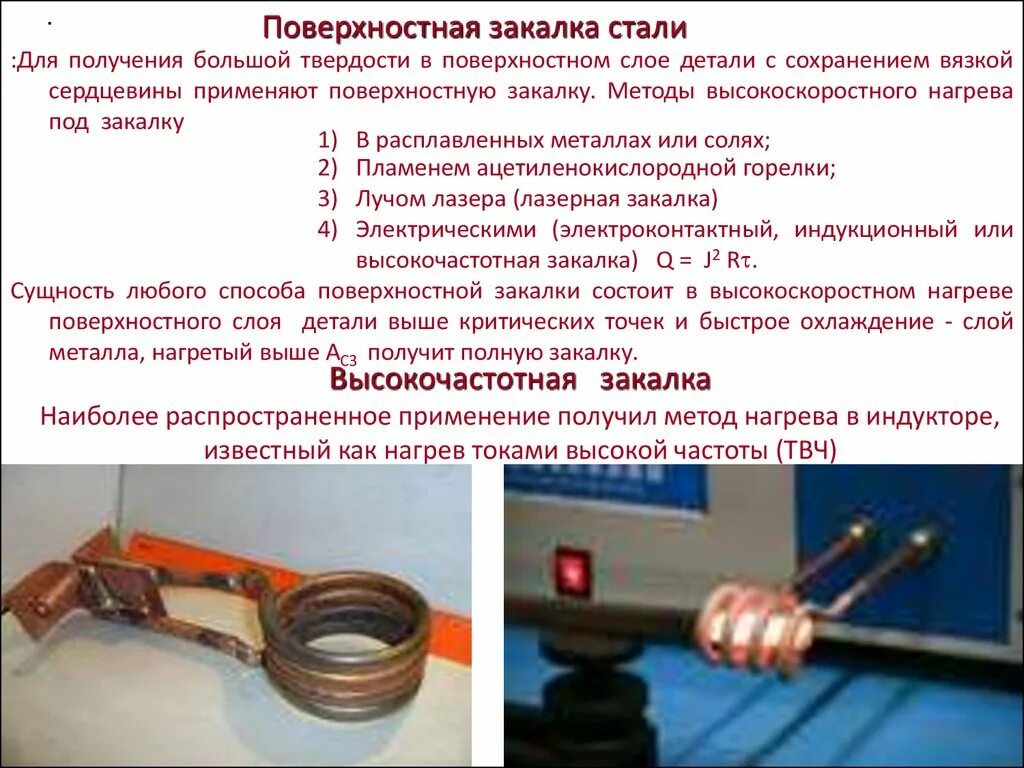
Когда термическая обработка недоступна или нежелательна, прибегают к поверхностному упрочнению. Наклёп (дробеструйная обработка) создаёт сжимающие напряжения, повышая износостойкость. Химико-термические способы — цементация, азотирование — насыщают поверхностный слой углеродом или азотом. Гальваническое хромирование даёт защитную плёнку. Выбор зависит от условий эксплуатации детали.
Дробеструйная обработка и нагартовка поверхности
Дробеструйный метод — это не только очистка, но и упрочнение. Поток стальной дроби, ударяя о деталь, создаёт наклёп: поверхностный слой становится плотнее, а его твёрдость растёт. Такой приём часто применяют для пружин и рессор, чтобы повысить их выносливость к циклическим нагрузкам. Глубина упрочнённого слоя обычно не превышает 0,3–0,5 мм, что достаточно для защиты от мелких царапин и коррозионного растрескивания.
Гальваническое хромирование и никелирование
Электролитическое осаждение металлов — это не упрочнение в прямом смысле, а скорее создание защитно-декоративного панциря. Тонкий слой хрома или никеля кардинально меняет поведение поверхности: она перестаёт царапаться и истираться, хотя сердцевина детали остаётся прежней.
Технология выглядит так:
- изделие тщательно обезжиривают и протравливают в кислоте;
- погружают в ванну с электролитом, где анодом служит осаждаемый металл;
- пропускают постоянный ток — ионы переносятся на катод, формируя плотную плёнку.
Толщина покрытия редко превышает десятки микрон, но твёрдость такого слоя достигает 1000–1100 HV. Для сравнения: у обычной конструкционной стали этот показатель вдвое ниже. Метод незаменим для деталей, где важна износостойкость, а не объёмная прочность.
Диффузионное борирование для сверхтвёрдого слоя

Когда требуется получить исключительно износостойкую поверхность, прибегают к насыщению бором. Процесс идёт в порошковых смесях или газовой среде при нагреве до 950–1050 °C. В результате формируется игольчатая структура толщиной 0,1–0,3 мм, которая по твёрдости приближается к карбиду вольфрама. Методика эффективна для деталей, работающих в агрессивной абразивной среде, однако хрупкость слоя ограничивает применение при ударных нагрузках.
Типичные ошибки и контроль качества результата
Главные промахи — перегрев с образованием окалины и резкий сброс температуры, ведущий к трещинам. Проверяют итог надфилем: если инструмент скользит, не цепляя стружку, цель достигнута. Сверку с эталоном проводят на образце-свидетеле, обработанном параллельно. Для ответственных узлов уместен ультразвуковой контроль структуры.
Проверка твёрдости напильником и методом царапания

Самый доступный способ оценить результат — взять обычный напильник с мелкой насечкой и провести им по краю заготовки. Если инструмент легко снимает стружку, металл остался податливым. Качественно упрочнённая поверхность заставит напильник скользить, не оставляя заметного следа.
Метод царапания работает схожим образом, но требует эталона. Понадобится образец с известной твёрдостью — например, обломок старого напильника или закалённое лезвие. Острым углом эталона проводят линию на испытуемой детали:
- глубокая борозда — обработка не удалась;
- тонкая царапина — есть частичное упрочнение;
- след отсутствует — цель достигнута.
Для чистоты эксперимента важно прикладывать одинаковое усилие. Лучше провести несколько попыток в разных зонах, ведь нагрев мог распределиться неравномерно.
Дефекты перегрева: окалина, трещины, коробление
При несоблюдении температурного режима на поверхности появляется окалина — рыхлый слой оксидов, который легко осыпается, но портит геометрию детали. Резкий нагрев провоцирует внутренние напряжения, отсюда — трещины и коробление. Особенно чувствительны тонкостенные заготовки: их лучше поднимать температуру ступенчато, давая металлу «отдохнуть» на промежуточных значениях. Контролировать процесс помогает пирометр, а не визуальная оценка цвета.
Сравнение эффективности разных методов упрочнения
Выбор технологии зависит от типа сплава и требуемых характеристик. Для малоуглеродистых сталей чаще применяют цементацию с последующей закалкой, тогда как для цветных металлов — деформационное упрочнение (наклёп) или дисперсионное твердение.
- Химико-термическая обработка даёт твёрдый поверхностный слой при вязкой сердцевине.
- Наклёп повышает прочность, но снижает пластичность.
- Старение (отпуск) увеличивает предел текучести без потери вязкости.
На практике методы комбинируют: например, азотирование после объемной закалки. Это позволяет достичь баланса износостойкости и ударной вязкости.


