
Как заварить большой зазор электродом: 3 рабочих способа
Подготовка к сварке: оценка зазора и выбор электрода

Прежде чем думать, как заварить большой зазор, стоит трезво оценить геометрию стыка. Если расстояние между кромками превышает 5–7 мм, обычная однослойная техника не сработает — металл просто провалится. Для широких щелей потребуется либо подкладка, либо специальная технология наложения валиков.
Обратите внимание на состояние кромок: ржавчина, масло и влага провоцируют поры. Зачистите поверхность минимум на 20 мм от края. Электроды выбирайте с основным или рутиловым покрытием — они дают более вязкий шов. Диаметр стержня зависит от толщины металла:
| Толщина металла, мм | Диаметр электрода, мм |
|---|---|
| 3–5 | 3–4 |
| 6–10 | 4–5 |
| более 10 | 5–6 |
Для широких промежутков берите стержни потолще — они медленнее плавятся и позволяют заполнить пустоту без лишних проходов.
Какой электрод подойдет для широкого шва
Для заполнения широкого промежутка между кромками лучше брать стержни с основным или рутиловым покрытием диаметром 3–4 мм. Первые дают более вязкий металл и меньше брызг, вторые проще в работе для новичка. Толстый слой обмазки помогает удерживать дугу при увеличенном зазоре. Если расстояние превышает 5 мм, стоит использовать изделия с повышенным выходом наплавки, например марки с индексом «УОНИИ» или «АНО».
Диаметр электрода и сила тока для большого зазора
При ширине щели от 5 мм и более подбирайте стержень потолще — от 4 мм. Ток выставляйте ближе к верхней границе, указанной на пачке: для четвёрки это 160–190 А. Иначе металл не прогреется до нужной вязкости, и шов ляжет рыхлым. Тонкий расходник тут не помощник: он быстро перегреется и начнёт капать, не заполняя пустоту.
Техника сварки большого зазора электродом

Когда детали расходятся на 5–10 мм, обычная однослойная наплавка не держит — металл стекает, а шов проваливается. Разобраться, как заварить большой зазор электродом, проще на практике: здесь работает не сила тока, а геометрия движения. Сначала прихватите кромки в трёх точках, затем ведите валик зигзагом с поперечными колебаниями, задерживаясь на каждой стороне на 1–2 секунды. Для щелей шире 8 мм лучше делать двухслойное заполнение: первый проход — узкий корневой шов, второй — перекрывающий.
Основные параметры для широких стыков:
- ток — 90–120 А для электрода Ø3 мм;
- угол наклона — 45–60° к вертикали;
- скорость — медленнее обычной, чтобы расплав заполнял пустоту.
Если кромки толстые, прогрейте их горелкой до 150–200 °C — это снизит риск трещин. После каждого слоя сбивайте шлак и осматривайте обратную сторону на подтёки.
Способы наложения шва: корневой, заполняющий и облицовочный
При ликвидации широких щелей обычно действуют в три прохода. Сначала формируют корневой валик — он обеспечивает провар кромок и герметичность с обратной стороны. Затем заполняют разделку слоями, следя, чтобы каждый последующий слой перекрывал предыдущий на треть ширины. Финишный облицовочный проход выравнивает поверхность и придаёт изделию аккуратный вид.
Для каждого этапа меняют силу тока и скорость ведения дуги. Корень варят на пониженном режиме, заполнение — на среднем, а верхний слой требуют более высокой амплитуды, чтобы расплав хорошо растекался.
Движения электродом для заполнения широкой щели
При широком зазоре техника ведения стержня меняется: простой «угол вперёд» не даёт нужного прогрева кромок. Работают поперечными колебаниями — зигзагом, «восьмёркой» или полумесяцем. Амплитуда манипуляций должна соответствовать ширине полости, чтобы расплавленный металл ложился ровным слоем без подрезов.
Для наглядности — базовые схемы перемещения горелки:
- Ёлочка — для вертикальных швов, когда нужно удержать ванну от стекания.
- Петля — при потолочных работах, обеспечивает плотное заполнение.
- Прямые возвратно-поступательные движения — на горизонтальных плоскостях с узкой щелью.
Важно следить за скоростью: слишком быстрые колебания оставляют непровары, медленные — перегрев и наплывы. Оптимальный шаг — не более 2–3 мм от центра оси.
Угол наклона электрода и скорость ведения дуги
При заполнении широкого промежутка наклон держака выставляют в пределах 45–60 градусов от вертикали. Если вести дугу слишком быстро, металл не успевает заполнить полость, появляются подрезы. Медленное перемещение перегревает ванну — шов расползается. Оптимальная скорость — 2–3 мм/с, ориентируйтесь на формирование ровного валика без наплывов.
Как заварить большой зазор полуавтоматом

Когда щель между деталями достигает 5–10 мм, обычная техника сварки не подходит — металл просто проваливается. Решить проблему можно, если варить полуавтоматом в несколько проходов, наращивая валик слоями. Сначала заполняют корень шва короткими прихватками, затем, после остывания, проходят повторно, смещая дугу на 2–3 мм в сторону. Важно выставить напряжение ниже среднего (16–18 В) и подачу проволоки 3–4 м/мин, чтобы снизить разбрызгивание. Для надёжности с обратной стороны подкладывают медную или керамическую подложку — она не даёт расплаву стекать и формирует ровный обратный валик.
Настройка полуавтомата: подача проволоки и напряжение
Для уверенного перекрытия широкого промежутка на полуавтоматическом аппарате выставляют форсированный режим. Скорость подачи присадочной ленты поднимают до 12–15 м/мин, а напряжение держат в пределах 24–28 В. Точные цифры зависят от толщины металла и маркировки флюса. Ориентируйтесь на звук дуги: ровное шипение без щелчков говорит о верном балансе. Если слышны хлопки — добавьте вольтаж, при сильном разбрызгивании — убавьте подачу.

Click here to preview your posts with PRO themes ››
Приемы сварки широких зазоров проволокой с флюсом
При работе с большими щелями часто применяют порошковую проволоку. Она даёт больше шлака, который удерживает ванну от вытекания. Двигайте горелку поперечными колебаниями, задерживаясь на кромках. Это позволяет наращивать валик послойно, не прожигая металл. Для особо широких проёмов используйте подкладки из меди или керамики — они не привариваются и легко удаляются после остывания.
Использование подкладок и медных пластин при сварке полуавтоматом

Когда щель шире 5–6 мм, полуавтомат без дополнительных мер не справится — металл просто провалится. Решение — временная подложка. С обратной стороны стыка плотно прижимают медную шину или графитовую вставку. Медь отводит тепло и не прилипает к шву, поэтому после остывания её легко убрать. Для длинных швов удобнее стальная полоса, которую затем срезают.
Технология проста:
- зачистить кромки до блеска;
- зафиксировать пластину струбцинами или прихватками;
- заполнять зазор короткими проходами «змейкой»;
- после завершения удалить подкладку и зачистить корень шва.
Такой приём позволяет вести корневой проход без прожогов и наплывов даже на вертикальных плоскостях.
Способы уменьшения зазора перед сваркой
Когда кромки деталей расходятся на величину, превышающую диаметр электрода, работать неудобно — металл проваливается, не формируя шов. Перед тем как браться за горелку, стоит прибегнуть к механической подготовке. Самый простой вариант — стянуть кромки струбцинами или прихватками, сократив расстояние до приемлемых 2–3 мм. Если конструкция позволяет, можно подогреть участок и осадить его ударами молотка. Для тонкого металла иногда достаточно поджать лист с обратной стороны подкладкой из меди или графита, которая заодно станет теплоотводом. В сложных случаях помогает разделка кромок под V-образную форму — это уменьшает объём наплавки и облегчает контроль ванны.
Прихватки и стягивание кромок перед заполнением
Перед тем как приступить к заполнению широкого шва, кромки необходимо зафиксировать. Иначе металл поведёт при нагреве, и щель станет ещё больше. Сначала ставят прихватки — короткие точечные швы длиной 10–15 мм. Их располагают с шагом 50–80 мм по всей длине стыка. Если детали массивные, шаг сокращают до 30–40 мм.
Когда зазор превышает 10 мм, одной фиксации мало. Кромки стягивают, используя несколько способов:
- клинья и распорки — временно раздвигают или сближают детали;
- струбцины — сжимают кромки по всей длине;
- стяжные пластины с болтами — привариваются снаружи и позволяют регулировать расстояние.
После стягивания проверяют геометрию: перепад плоскостей не должен превышать 1–2 мм. Прихватки ставят с обратной стороны, если есть доступ, чтобы не мешали основному шву. Затем зачищают места фиксации от шлака и приступают к сварке.
Подкладка из металла или керамики для формирования шва
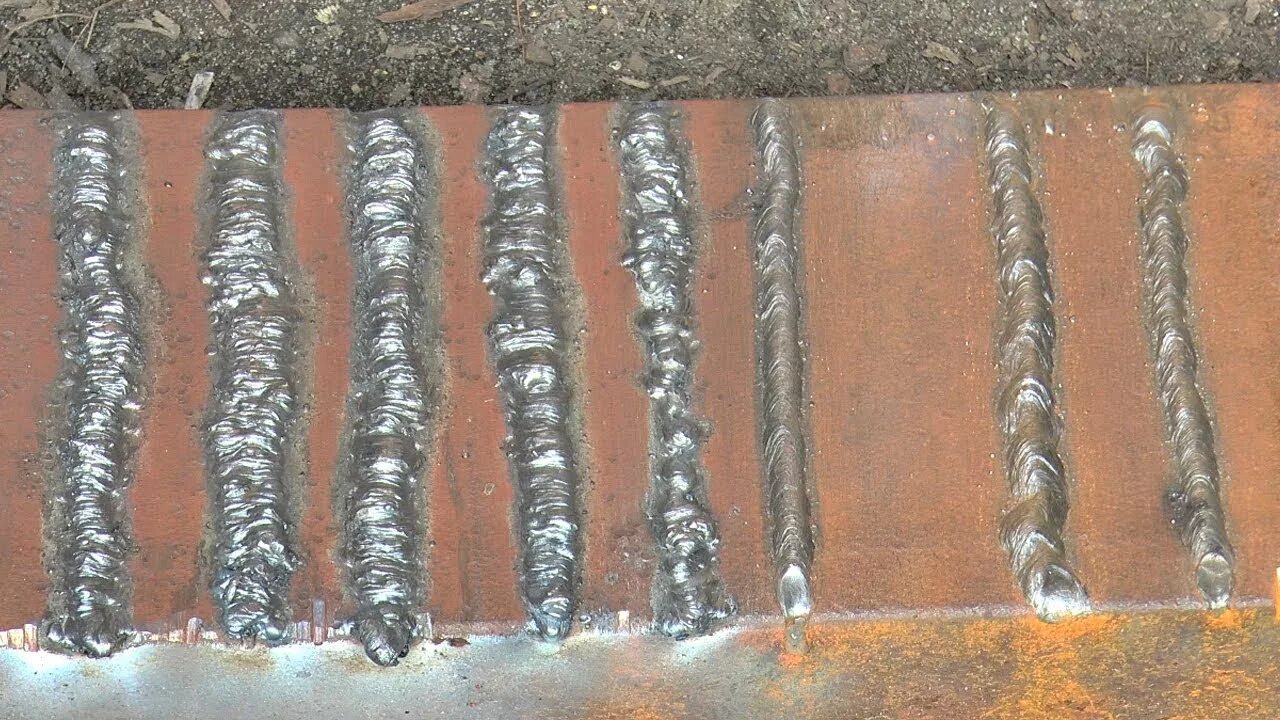
Когда щель слишком широкая, расплавленный металл просто провалится вниз. Решение — временная опора с обратной стороны стыка. Медная пластина отводит тепло и не прилипает к наплавке. Керамическая вставка удобна для корня шва: она формует валик снизу, а после остывания легко скалывается. Прихватите подкладку струбциной или приварите её обрезками электродов, затем удалите.
Типичные ошибки при заваривании больших зазоров
Чаще всего проблемы возникают из-за спешки: сварщик пытается заполнить пустоту за один проход, перегревая металл. Это ведёт к прожогам и подтеканию расплава. Не менее распространён и обратный случай — слишком тонкий шов, который просто не держит нагрузку.
Стоит упомянуть и о неправильном выборе режима. Игнорирование силы тока или неверный угол наклона электрода превращают работу в борьбу с дугой. В итоге — поры и шлаковые включения, которые потом приходится вырубать и переваривать заново.
Прожоги и непровар: как избежать при широкой щели
При сварке широкого промежутка металл ведёт себя непредсказуемо. Расплавленная ванна стремится провалиться в пустоту, а края деталей остаются холодными. В итоге получается либо дыра, либо видимость шва без внутреннего соединения.
Главный враг здесь — сила тока. Если её завысить, дуга прожигает кромки раньше, чем заполнит полость. Если занизить — не хватит тепла для проплавления корня. Ориентируйтесь на нижний предел для толщины металла и компенсируйте нехватку нагревом через технику.
Что помогает избежать брака:
- Вести электрод с поперечными колебаниями, задерживаясь на краях — так прогреваются обе кромки, а центр не перегревается.
- Использовать обратноступенчатый метод: каждый следующий участок перекрывает предыдущий, снижая общий нагрев.
- При сквозных щелях подкладывать под корень медную или керамическую подложку — она отводит лишнее тепло и не даёт ванне стечь.
Если зазор слишком велик, лучше не пытаться закрыть его одним проходом. Сначала наплавьте корневой слой тонким электродом, затем заполняйте остальное. Так вы получите провар без прожогов и гарантированную герметичность соединения.
Перегрев металла и деформация кромок
При сварке широких щелей локальный нагрев особенно интенсивен. Кромки, лишённые нормального отвода тепла, быстро теряют прочность и начинают «вести». Это проявляется в короблении листа, появлении волн на поверхности и изменении геометрии детали. Особенно чувствительны тонкие материалы — они могут просто прогореть насквозь ещё до заполнения шва.
Чтобы минимизировать последствия, стоит придерживаться нескольких правил:
- Разбивайте заполнение на короткие участки по 30–50 мм, давая металлу остыть между проходами.
- Прихватывайте края через каждые 10–15 см, чтобы зафиксировать положение кромок до начала основной работы.
- Для толстых заготовок используйте обратноступенчатый метод — от середины к краям.
Если деформация уже началась, исправить её можно проковкой шва лёгкими ударами молотка, но только после остывания зоны до 100–150 °C. При сильном короблении проще разрезать шов и переварить заново, выставив детали с обратным изгибом.
Советы для новичков: как заварить большой зазор без опыта

Новичку справиться с широкой щелью помогут три вещи: прихватки, настройка тока и терпение. Сначала зафиксируйте края деталей точечными швами, чтобы металл не повело. Затем выставляйте силу тока на 10–15 % ниже обычной — так проще контролировать ванну. И не пытайтесь заполнить пустоту за один проход: двигайтесь короткими участками, давая шву остыть. Ошибки неизбежны, но каждая попытка приближает к аккуратному результату.
Тренировка на черновом металле и выбор режима
Прежде чем браться за ответственную деталь, стоит опробовать технику на ненужной плите или уголке. Так вы почувствуете поведение дуги и скорость заполнения полости. Для грубой поверхности берите электроды диаметром 3–4 мм. Силу тока выставляйте ближе к верхней границе, указанной на упаковке — так расплавление будет стабильнее. Если металл тонкий, снизьте нагрев на 10–15 ампер, иначе прожжёте кромку. Следите за формой шва: он должен быть выпуклым, без подрезов по краям.
Контроль качества шва и исправление дефектов
После завершения сварки осмотрите стык на предмет подрезов, пор и непроваров. Обнаруженные раковины зачищают и проваривают повторно, слегка увеличив силу тока. Для проверки герметичности ответственных соединений используют керосиновую пробу или мыльный раствор под давлением. Наплывы и брызги удаляют шлифмашинкой, а острые кромки притупляют.


